
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-05 Origen:Sitio


¿Tiene dificultades para combinar la intrincada complejidad geométrica de fundición a presión con la pura resistencia mecánica de un tocho forjado? Este dolor de cabeza común en la ingeniería afecta tanto a los diseñadores de productos como a los gerentes de adquisiciones. La fundición por compresión resuelve exactamente este desafío de fabricación. Esta técnica avanzada, frecuentemente conocida como forja de metal líquido, aplica una presión masiva y sostenida durante la fase de solidificación. El resultado es una estructura interna altamente refinada que elimina eficazmente la porosidad interna y los huecos de contracción.
Para los equipos de ingeniería que operan en la parte inferior del embudo de toma de decisiones, la cuestión crítica va más allá de simplemente comprender el proceso. Debe determinar si sus componentes específicos justifican la transición. Esta guía completa explora las aplicaciones principales de la solidificación a alta presión. Desde nodos de suspensión de automóviles críticos para la seguridad hasta válvulas industriales complejas, descubra exactamente qué piezas se benefician más de esta técnica de fabricación avanzada.
Porosidad cero y alta resistencia: el proceso produce componentes excepcionalmente densos y tratables térmicamente que rivalizan estrechamente con las piezas forjadas tanto en integridad mecánica como en resistencia a la fatiga.
Dominio de los vehículos eléctricos y del automóvil: la rápida transición a los vehículos eléctricos hace que los nodos estructurales del chasis y las piezas de suspensión ligeras sean los principales candidatos para esta metodología.
Rentable para geometrías complejas: ofrece una alternativa muy económica al forjado tradicional para piezas que requieren características internas complejas y un mecanizado CNC secundario mínimo.
Compatibilidad de materiales versátil: si bien el zinc y el magnesio son altamente compatibles, las aleaciones de aluminio experimentan las ganancias de rendimiento metalúrgico más espectaculares, particularmente el A356-T6.
Análisis recientes de la industria revelan un giro decisivo en las estrategias de fabricación globales. A medida que los estrictos estándares de emisiones y los objetivos de autonomía de los vehículos eléctricos dominan el panorama de la ingeniería, la demanda de componentes livianos de alta integridad está aumentando. Las tendencias del mercado indican que la forja avanzada de metales líquidos está capturando rápidamente participación de mercado frente al estampado de acero tradicional y la fundición de hierro. Los ingenieros ya no están dispuestos a hacer concesiones entre la reducción de peso y la resistencia a los choques. Al consolidar soldaduras de varias piezas en nodos únicos de aluminio de alta resistencia, los fabricantes logran una reducción de masa sin precedentes manteniendo al mismo tiempo la rigidez estructural. Esta macrotendencia empuja la solidificación a alta presión de un proceso aeroespacial de nicho a una producción convencional de alto volumen.
Antes de analizar casos de uso específicos de la industria, debemos establecer por qué ciertas aplicaciones de ingeniería exigen esta ruta de fabricación específica. La forja de metal líquido cierra la brecha histórica entre el vertido de arena tradicional y la forja mecánica. Comprender estos beneficios metalúrgicos subyacentes ayuda a los gerentes de adquisiciones a identificar proyectos que justifiquen la inversión inicial en herramientas.
La tradicional alta presión Fundición a presión inyecta metal fundido en una cavidad de acero a velocidades extremas, que a menudo superan los 40 metros por segundo. Este flujo turbulento inevitablemente atrapa aire y crea huecos de microcontracción a medida que el metal se enfría. El casting por compresión altera fundamentalmente esta dinámica. Introduce el material fundido a una velocidad mucho menor para mantener el flujo laminar. Posteriormente, se aplica una presión hidráulica masiva, que a menudo supera los 100 MPa, durante toda la fase de congelación. Esta fuerza implacable empuja el metal fundido hacia cada grieta microscópica del troquel. Alimenta activamente la contracción y previene por completo la formación de bolsas de gas. La microestructura resultante es completamente densa. Esta densidad es absolutamente necesaria para piezas sometidas a altas cargas dinámicas.
Una limitación frustrante de las piezas de fundición a presión estándar es su incapacidad para someterse a un endurecimiento por precipitación a alta temperatura. Someter una pieza estándar a un tratamiento térmico T6 provoca que las bolsas de gas internas atrapadas se expandan rápidamente. La superficie se ampolla agresivamente, destruyendo la integridad estructural. Debido a que la fundición por compresión de aluminio elimina por completo estas bolsas de aire internas, los componentes se someten de forma segura a un procesamiento térmico T6 completo. Este tratamiento altera la estructura del grano, elevando drásticamente el límite elástico y de tracción a niveles notablemente cercanos a los de sus contrapartes forjadas.
La forja produce piezas increíblemente fuertes, pero tiene dificultades con geometrías internas complejas o secciones de paredes delgadas. Las piezas en bruto forjadas a menudo requieren un mecanizado CNC secundario extenso para lograr las tolerancias dimensionales finales. La solidificación a alta presión sobresale en la fabricación de formas casi netas. La intensa presión garantiza una excelente reproducción de detalles intrincados del troquel. Esto ofrece acabados superficiales superiores desde el primer momento, lo que minimiza el desperdicio de materia prima y reduce drásticamente los costosos tiempos de los ciclos de mecanizado.
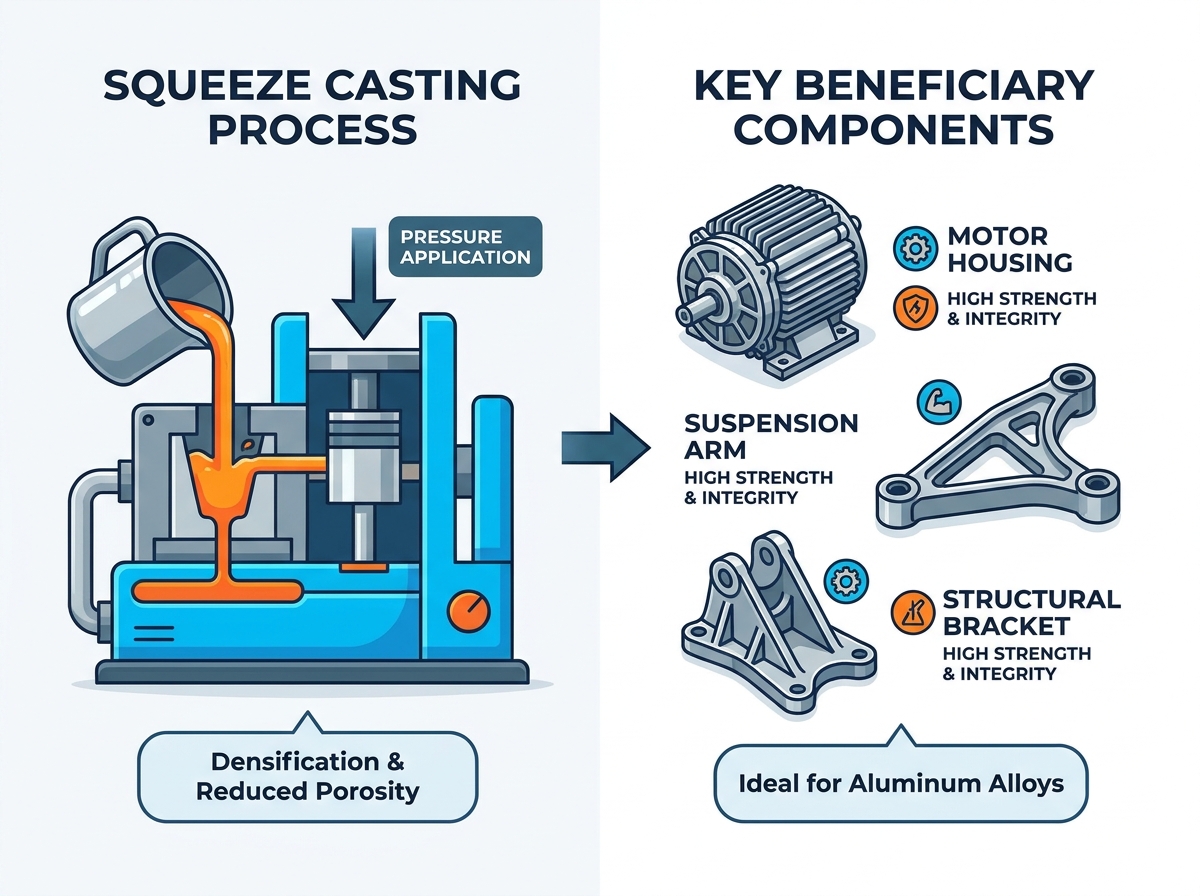
El sector del automóvil está atravesando una enorme transformación. Los fabricantes de equipos originales están luchando por cumplir con los estándares globales de eficiencia de combustible. En consecuencia, la forja de metal líquido ha surgido naturalmente como un método de fabricación principal para componentes críticos para la seguridad.
Los componentes de la suspensión soportan un estrés dinámico inmenso, vibraciones continuas de la carretera y millones de ciclos de alta fatiga. Una falla estructural aquí es catastrófica. Históricamente, los ingenieros dependían de piezas forjadas de acero pesado para garantizar la resistencia a la fatiga. Hoy en día, las técnicas de fundición avanzadas proporcionan la resistencia mecánica necesaria y al mismo tiempo permiten geometrías complejas y de peso optimizado que la forja tradicional no puede replicar fácilmente.
Las arquitecturas de chasis estructurales están evolucionando rápidamente. Para mejorar la dinámica de manejo y reducir la masa, los ingenieros automotrices confían cada vez más en conjuntos de aleaciones livianas. Estos reemplazan las pesadas soldaduras de hierro fundido o acero estampado de varias piezas. Los soportes del motor y los nodos del chasis requieren una rigidez extraordinaria para absorber la enorme energía del impacto durante una colisión. La estructura de grano dendrítico densa y uniforme proporcionada por este proceso garantiza características de deformación altamente predecibles.
Los sistemas de frenado hidráulico funcionan en condiciones extremas. Las presiones de los fluidos a menudo superan los 2000 PSI durante frenadas bruscas. Los componentes que contienen este fluido deben permanecer absolutamente estancos a la presión. Incluso la porosidad microscópica en una pinza de freno provoca un goteo de líquido insidioso y, en última instancia, una falla en los frenos. La inmensa presión aplicada durante la solidificación garantiza una estructura interna completamente libre de huecos y a prueba de fugas.
La rápida transición a sistemas de propulsión eléctricos introduce desafíos de ingeniería completamente nuevos. La densidad de potencia y la dinámica térmica son ahora las principales prioridades. La carcasa que recubre el motor de tracción eléctrica debe realizar múltiples funciones críticas simultáneamente, lo que la convierte en un candidato perfecto para la solidificación a alta presión.
Los motores de los vehículos eléctricos generan un calor intenso y localizado durante una aceleración rápida. Disipar eficientemente esta energía térmica es fundamental para mantener la eficiencia del motor y proteger los imanes de tierras raras. El metal denso y sin huecos proporciona una conductividad térmica muy superior en comparación con las alternativas porosas. Al eliminar los microhuecos aislantes, la carcasa actúa como un disipador de calor altamente eficiente, transfiriendo rápidamente energía térmica fuera del núcleo del motor.
Para controlar el calor extremo, los ingenieros diseñan intrincadas camisas de agua helicoidales directamente en la carcasa de aluminio del motor . El refrigerante líquido bombea a través de estos canales de paredes delgadas bajo presión continua. Una porosidad de contracción menor permite que el refrigerante se filtre en los componentes eléctricos, provocando cortocircuitos catastróficos. La solidificación a alta presión garantiza que las finas paredes que separan la camisa de agua de la cavidad interna del motor permanezcan totalmente estancas.
Los motores eléctricos funcionan a RPM significativamente más altas que los motores de combustión interna. Generan vibraciones y zumbidos electromagnéticos de alta frecuencia. Sin un sistema de escape ruidoso que enmascare estos sonidos, los ruidos de alta frecuencia se vuelven muy perceptibles. La densidad superior del material y la rigidez estructural de estas carcasas alteran fundamentalmente la frecuencia de resonancia. Esta rigidez estructural amortigua naturalmente las vibraciones electromagnéticas, mejorando drásticamente el perfil acústico del vehículo.
En los sectores aeroespacial y de defensa, la falla de los componentes simplemente no es una opción. Los materiales se enfrentan a los estándares de prueba y certificación más rigurosos del mundo. La forja de metal líquido proporciona una integridad material impecable para estos entornos extremos y, al mismo tiempo, ofrece importantes ventajas de costos sobre el mecanizado de palanquilla tradicional.
Los ingenieros aeroespaciales luchan constantemente contra la relación compra-vuelo. El mecanizado CNC de soportes estructurales y nodos de soporte de carga a partir de palanquilla sólida produce una resistencia excelente pero genera un desperdicio masivo de material. Este método avanzado permite a los ingenieros producir piezas de fundición de aleación de aluminio complejas con una alta relación resistencia-peso y una forma casi neta. Esto reduce drásticamente el desperdicio de material y al mismo tiempo mantiene estrictamente las propiedades mecánicas requeridas para el hardware crítico para el vuelo.
Las aplicaciones de defensa exigen componentes que resistan fluctuaciones ambientales extremas, fuerzas G masivas y presiones internas explosivas. Las carcasas de municiones y los chasis del sistema de guía deben presentar un comportamiento mecánico muy predecible. El proceso produce una estructura de grano dendrítico fino y uniforme en toda la sección transversal. Esta microestructura consistente garantiza un rendimiento confiable bajo estrés balístico.
Más allá del transporte, las industrias de maquinaria pesada y equipos industriales requieren componentes que sobrevivan en entornos hostiles y altamente abrasivos. Como confirmará cualquier ingeniero de bombas experimentado, los defectos internos son el enemigo absoluto de la dinámica de fluidos.
Imagínese una excavadora industrial funcionando a temperaturas bajo cero. Sus sistemas hidráulicos gestionan presiones de fluido superiores a 5000 PSI. En estos entornos implacables, la integridad del cuerpo de una válvula direccional no es negociable. Los métodos tradicionales frecuentemente dejan espacios microscópicos de contracción. Bajo alta presión, el fluido hidráulico penetra en estos microporos, provocando un exudado externo. La fundición por compresión garantiza un sellado denso y hermético en toda la sección transversal, eliminando la necesidad de una costosa impregnación secundaria al vacío.
Los componentes rotacionales enfrentan inmensas fuerzas centrífugas y tensiones dinámicas. Si un impulsor fundido contiene huecos internos, la distribución de masa se vuelve desigual. Esto conduce a un desequilibrio rotacional. Con el tiempo, este desequilibrio causa vibraciones severas, desgaste prematuro de los rodamientos y eventuales fallas catastróficas a altas RPM. Debido a que estas piezas están formadas sin huecos internos, exhiben una excelente uniformidad de masa y un perfecto equilibrio rotacional. Además, la densa microestructura proporciona una resistencia superior al desgaste contra la cavitación y los fluidos abrasivos.
Elegir el proceso correcto requiere equilibrar cuidadosamente los requisitos mecánicos con los costos de producción. Si bien la forja de metal líquido ofrece propiedades metalúrgicas superiores, no siempre es la opción más económica para cada componente.
Este proceso avanzado es la opción definitiva cuando la integridad mecánica no puede verse comprometida. Los ingenieros deben especificar este método para piezas de paredes gruesas donde el estándar fundición a presión inevitablemente daría como resultado una porosidad severa por contracción en la línea central. También es obligatorio que las piezas que requieren un tratamiento térmico agresivo T6 alcancen la máxima resistencia a la tracción.
La alta presión Fundición a presión sigue siendo la solución más rentable para la producción de volumen ultraalto donde la resistencia mecánica extrema es una preocupación secundaria. Si está diseñando piezas cosméticas de paredes delgadas o cubiertas que no soportan carga, los tiempos de ciclo más rápidos y los menores costos de herramientas lo convierten en una opción económica muy superior.
Característica del proceso | Empalme de fundición | Alta presión Fundición a presión |
|---|---|---|
Dinámica del flujo de metales | El relleno laminar lento evita el atrapamiento de aire. | El llenado turbulento y de alta velocidad atrapa el aire |
Porosidad interna | Prácticamente cero | Moderado a alto |
Tratabilidad térmica T6 | Excelente | Pobre |
Resistencia mecánica | Muy alto | Moderado |
Geometría ideal | Componentes estructurales complejos y de paredes gruesas | Gabinetes de paredes delgadas, estéticos o livianos |
La transición de un componente de un molde de arena tradicional a un entorno de solidificación de alta presión requiere un enfoque de ingeniería específico. Los diseñadores de productos deben adaptar sus modelos CAD para alinearlos con la física única del proceso.
La regla fundamental es facilitar el flujo suave del metal. La presión hidráulica aplicada debe llegar a todas las áreas de la pieza fundida antes de que el metal se congele. Los ingenieros deberían diseñar piezas con transiciones graduales y radios generosos. Debido a que el metal fundido agarra firmemente la cavidad de la matriz de acero a medida que se enfría bajo una fuerza inmensa, se requieren ángulos de inclinación generosos en todas las superficies verticales para evitar la fricción durante la expulsión.
La elección de la aleación afecta drásticamente el rendimiento final. El A356 se considera universalmente el estándar de oro para aplicaciones de alta resistencia en este proceso. Contiene aproximadamente un 7 por ciento de silicio, lo que proporciona una excelente fluidez durante la fase de llenado lento. Cuando se procesa correctamente, una pieza A356-T6 logra un límite elástico y una resistencia a la fatiga excepcionales. Por el contrario, aleaciones como la A380 ofrecen una alternativa muy rentable para componentes industriales que requieren buena resistencia sin procesamiento térmico.
Si bien la fundición por compresión requiere una mayor inversión inicial en herramientas que el vertido básico de arena, el rendimiento a largo plazo es innegable. Ofrece un valor incomparable para componentes que exigen integridad estructural absoluta, estanqueidad a la presión y geometrías complejas. Al cerrar eficazmente la brecha entre la flexibilidad del diseño y la potencia bruta del forjado mecánico, esta metodología resuelve algunos de los desafíos de ingeniería estructural más exigentes de la era moderna.
Ya sea que esté desarrollando nodos estructurales livianos para el sector aeroespacial o diseñando un sistema de enfriamiento líquido a prueba de fugas para sistemas de propulsión de vehículos eléctricos, la forja de metal líquido brinda la confiabilidad que exige su proyecto. ¿Está diseñando un componente que requiere la resistencia de una forja con la intrincada complejidad de una fundición? Explore nuestras soluciones integrales de fabricación en QSY Casting. Póngase en contacto con nuestro equipo de ingeniería para una consulta técnica hoy y permítanos ayudarlo a seleccionar la aleación y el proceso perfectos para su próximo proyecto de alto rendimiento.
La principal diferencia radica en la dinámica de fluidos del metal fundido y la presión aplicada durante la solidificación. HPDC inyecta metal fundido en una matriz a velocidades extremadamente altas, provocando un flujo turbulento que inevitablemente atrapa bolsas de aire. Por el contrario, la fundición por compresión vierte el metal lentamente para mantener un flujo laminar. Una vez que se cierra la matriz, se aplica una presión hidráulica masiva que se mantiene durante todo el proceso de enfriamiento, aplastando cualquier vacío de contracción.
Sí, absolutamente. Esta es una de las mayores ventajas mecánicas del proceso. Debido a que el llenado lento y la solidificación a alta presión eliminan los gases internos atrapados, los componentes se someten de forma segura a tratamientos térmicos agresivos T6. Intentar tratar térmicamente una pieza de HPDC tradicional hace que las bolsas de aire atrapadas se expandan rápidamente bajo altas temperaturas, formando ampollas en la superficie y comprometiendo la estructura.
Generalmente, es una solución mucho más rentable para geometrías complejas. Si bien los costos iniciales de herramientas para matrices de acero de alta resistencia son similares a los de las matrices de forjado, el proceso de fabricación permite la creación de características internas complejas y formas casi netas que la forja simplemente no puede lograr. Esto reduce drásticamente la necesidad de un mecanizado CNC secundario extenso y que requiere mucho tiempo.
Las aleaciones de aluminio son las más frecuentes debido a su excelente relación resistencia-peso. A356 es la aleación más común especificada porque su contenido de silicio ofrece una gran fluidez y responde excepcionalmente bien al tratamiento térmico T6. A380 y A390 también se utilizan frecuentemente para componentes industriales que requieren alta resistencia al desgaste.
La falla por fatiga generalmente se origina en defectos internos microscópicos o porosidad de la superficie donde se concentra la tensión. Al aplicar una alta presión sostenida durante la fase de congelación, este método elimina estos microhuecos y crea una estructura de grano uniforme y altamente refinada. Esta microestructura densa retrasa significativamente el inicio y la propagación de grietas, lo que lleva a una vida útil a la fatiga que se asemeja mucho a las palanquillas forjadas.
Gracias a la inmensa presión aplicada, el metal fundido reproduce perfectamente los intrincados detalles del troquel de acero. Esto permite a los fabricantes lograr tolerancias de forma cercanas a las netas, a menudo entre ±0,1 mm y ±0,2 mm, dependiendo del tamaño y la geometría de la pieza. En consecuencia, los ingenieros pueden diseñar piezas con tolerancias mínimas de mecanizado, ahorrando materiales y costos de procesamiento secundario.


