
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-19 Origen:Sitio


La fabricación de un componente metálico de alto rendimiento rara vez concluye en el momento en que la aleación fundida se solidifica dentro de un molde. Los ingenieros y diseñadores de productos se enfrentan a un desafío insidioso e inmediato desde la línea de producción. Deben proteger la parte cruda de la degradación ambiental. Sin un tratamiento adecuado de la superficie del metal fundido , las piezas recién acuñadas siguen siendo muy susceptibles a una rápida oxidación. También sufren desgaste abrasivo y ataques químicos cuando se utilizan en entornos industriales hostiles. En última instancia, la metodología elegida para sellar y endurecer estos componentes dicta su vida útil operativa y su confiabilidad funcional.
Entre las innumerables tecnologías de acabado disponibles en la actualidad, el niquelado se establece como una solución notablemente versátil y robusta. Crea una capa protectora densa. Esta barrera aísla los metales base vulnerables de los elementos corrosivos y al mismo tiempo mejora significativamente la dureza de la superficie. La integración de este acabado no es un proceso universal plug-and-play. Los diferentes sustratos reaccionan de forma única a los baños de revestimiento químico. Esta guía explora los escenarios precisos en los que el niquelado se convierte en una necesidad de ingeniería, centrándose específicamente en los complejos protocolos de pretratamiento necesarios para las aleaciones de aluminio y zinc.
Versatilidad de ingeniería: el niquelado ofrece una rara combinación de resistencia superior a la corrosión, reducción del desgaste mecánico y flexibilidad estética.
Especificidad del material: Sirve como una mejora excepcional para aleaciones de zinc que requieren acabados decorativos de alto brillo o durabilidad superficial extrema en entornos exigentes.
Pretratamientos cruciales: La aplicación directa es científicamente imposible para ciertos metales reactivos. El revestimiento de aluminio o zinc exige pretratamientos químicos altamente controlados, como zincado o revestimientos de cobre, para garantizar la adhesión metalúrgica.
La ventaja de la tecnología no eléctrica: la deposición no eléctrica se genera con una uniformidad impecable. Representa la solución definitiva para geometrías complejas, agujeros ciegos profundos y roscas internas de precisión.
Inversión estratégica: Al tener una prima sobre los recubrimientos básicos, el niquelado sigue siendo la opción definitiva para proyectos que priorizan la integridad estructural a largo plazo y una estricta precisión dimensional.
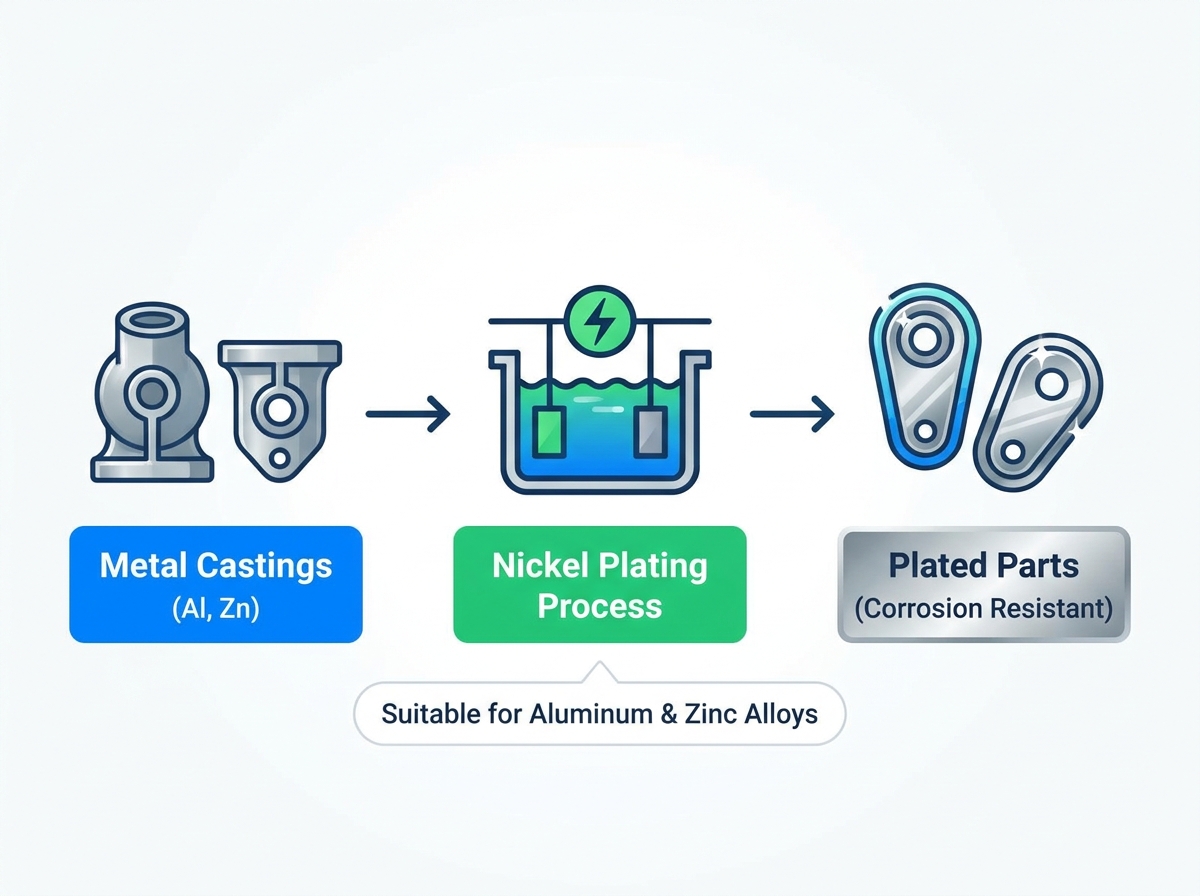
Para elaborar una especificación informada, los equipos de adquisiciones deben primero desmitificar la mecánica del proceso de revestimiento. En esencia, el niquelado implica depositar una capa microscópica y duradera de metal sobre un sustrato. Los metales fundidos presentan inherentemente porosidad microscópica, contornos intrincados y composiciones metalúrgicas variables. Por lo tanto, la técnica de deposición específica marca la diferencia en el rendimiento en el campo.
En el ámbito industrial, los ingenieros suelen evaluar dos metodologías distintas: el revestimiento electrolítico y el no electrolítico.
Galvanoplastia: este enfoque tradicional utiliza una corriente eléctrica externa para impulsar iones de níquel desde un ánodo de sacrificio a través de un baño de electrolito hasta la pieza fundida. Resulta muy eficaz para producir acabados brillantes, similares a espejos, en geometrías sencillas. Sin embargo, posee un defecto crítico para la ingeniería compleja. La corriente eléctrica se concentra naturalmente en bordes afilados y puntos externos. En consecuencia, esto crea una acumulación de bordes. Se forma una capa más gruesa en el exterior y deja huecos profundos y cavidades internas peligrosamente por debajo del revestimiento.
Niquelado no electrolítico: En marcado contraste, el niquelado no electrolítico es un proceso químico autocatalítico. Elimina por completo la necesidad de electricidad externa. La deposición se desencadena puramente a través de una reacción de reducción química controlada al entrar en contacto con la superficie de la pieza. Para piezas de fundición de metales complejas, este proceso es revolucionario. Debido a que ignora la densidad de la corriente eléctrica, la aleación de níquel-fósforo se construye con absoluta uniformidad matemática. Un colector hidráulico complejo recibe exactamente el mismo espesor a nivel de micras en sus canales internos más profundos que en sus caras exteriores planas.
Además, esta cobertura uniforme sella los huecos microscópicos de la superficie que a menudo se encuentran en componentes fundidos a presión o en arena. Une eficazmente los poros pequeños para formar una barrera impenetrable contra la humedad.
La selección de un acabado superficial requiere una evaluación calculada de los factores estresantes mecánicos y ambientales específicos que soportará una pieza. El niquelado frecuentemente supera a los recubrimientos de la competencia al neutralizar múltiples modos de falla simultáneamente.
El mandato principal de cualquier recubrimiento es el aislamiento. El níquel resiste naturalmente la oxidación y la degradación cuando se expone a la humedad, ácidos suaves y contaminantes atmosféricos. Cuando los ingenieros especifican níquel químico con alto contenido de fósforo que contiene entre un 10 y un 14 por ciento de fósforo, el acabado resultante presenta una microestructura amorfa similar al vidrio. Esto elimina efectivamente los límites de grano donde normalmente se inicia la corrosión. Estos componentes sobreviven habitualmente cientos de horas en rigurosas pruebas de niebla salina ASTM B117 sin ceder ante el óxido rojo. Esto los hace indispensables en los sectores de procesamiento químico y marino.
Muchos metales fundidos livianos poseen una excelente resistencia estructural pero adolecen de superficies blandas. Sujetos a fricción por deslizamiento, son propensos a sufrir desgaste abrasivo y por rozamiento. El niquelado altera fundamentalmente esta dinámica. El aluminio en bruto podría rondar los 150 de dureza Vickers. Una capa no electrolítica estándar eleva instantáneamente esa superficie a un rango de dureza Vickers de 500 a 700. Si la aplicación exige una durabilidad extrema, los tratamientos térmicos posteriores al recubrimiento, horneando la pieza a aproximadamente 400 grados Celsius, pueden llevar la dureza más allá de 1000 Vickers. Este fenomenal endurecimiento de la superficie extiende drásticamente la vida operativa de engranajes, rotores y conjuntos de enclavamiento.
Análisis de mercado recientes indican un giro masivo hacia los recubrimientos avanzados de níquel-fósforo. Este cambio está impulsado en gran medida por los sectores de vehículos eléctricos y aeroespacial. Los fabricantes buscan agresivamente aligerar las baterías para ampliar la autonomía y mejorar la eficiencia del combustible. Están sustituyendo rápidamente los componentes pesados de acero por piezas fundidas de aleación de zinc y aluminio más ligeras . Sin embargo, estos metales más ligeros requieren un endurecimiento superficial robusto para sobrevivir en entornos de alta tensión. En consecuencia, ha aumentado la demanda de niquelado químico de precisión. Permite a los ingenieros unir la baja masa del aluminio con la durabilidad de la superficie del acero endurecido y al mismo tiempo cumplir con estrictos estándares ambientales de longevidad.
A pesar de sus impresionantes propiedades, el níquel no se puede pintar simplemente sobre cualquier metal en bruto. La química del material base dicta toda la estrategia de acabado. Aplicar una capa duradera requiere una ingeniería meticulosa y protocolos de pretratamiento altamente especializados.
Las aleaciones de zinc, en particular la serie Zamak, son apreciadas por sus bajos puntos de fusión, su excepcional estabilidad dimensional y su capacidad para fundir paredes increíblemente delgadas. Por ejemplo, los componentes de manipulación de fluidos, como un conector de tubería con brida Zamak 5, requieren un estricto control de tolerancia para un sellado a prueba de fugas. Desafortunadamente, el zinc en bruto es muy reactivo. Si se deja expuesto, rápidamente desarrolla una corrosión blanca y polvorienta.
Sumergir directamente un componente de zinc en un baño de níquel ácido estándar es una receta para el desastre. El zinc se disuelve rápidamente, contaminando la química y produciendo un acabado inútil y ampollado. Para evitar esto, los técnicos emplean un paso intermedio crítico conocido como golpe de cobre. Al galvanizar primero una capa microscópica y densa de cobre alcalino sobre la pieza fundida, crean una barrera química protectora. Esta base de cobre es completamente inerte al posterior baño de níquel, lo que garantiza una adhesión metalúrgica impecable. Cuando se ejecutan correctamente, las piezas de aleación de zinc fundición a presión revestidas ofrecen una sensación de gran calidad y durabilidad junto con una longevidad excepcional.
El aluminio presenta un obstáculo metalúrgico completamente diferente. En el momento exacto en que una pieza de aluminio recién mecanizada se expone al oxígeno, se forma una piel de óxido microscópica y tenaz. Esta barrera natural actúa como un excelente aislante pero repele instantáneamente los metales enchapados estándar. Impide que se adhieran al sustrato subyacente.
Para recubrir aluminio con éxito, los fabricantes utilizan el proceso de zincato. La pieza fundida se sumerge en una solución altamente alcalina. Esto elimina simultáneamente la capa de óxido resistente y deposita un escudo microscópico temporal de zinc puro. Esta capa de zinc evita la reoxidación a medida que la pieza se transfiere al baño de níquel no electrolítico. Una vez sumergido, el níquel reemplaza químicamente al zinc, uniéndose directa y permanentemente al aluminio en bruto que se encuentra debajo.
Para los gerentes de adquisiciones e ingenieros líderes que toman decisiones críticas al final del embudo, evaluar el níquel frente a recubrimientos industriales alternativos es esencial para maximizar el retorno de la inversión.
Tratamiento superficial | Resistencia a la corrosión | Resistencia al desgaste y dureza | Precisión dimensional | Mejores escenarios de aplicación |
|---|---|---|---|---|
Niquelado no electrolítico | Excelente debido a la barrera libre de poros | Alta dureza Vickers de hasta 1000 | Excepcional con control micrométrico uniforme | Geometrías complejas, roscas internas, entornos hostiles |
Cromado duro | Moderado debido a la superficie microfisura | Muy alta dureza superior a 1000 Vickers | Deficiente debido a la acumulación de bordes y al bajo poder de lanzamiento. | Ejes cilíndricos simples, desgaste abrasivo extremo |
Anodizado para Aluminio | Bien | Moderado a alto para capa dura | Bien | Piezas cosméticas de aluminio, necesidades de aislamiento eléctrico. |
Recubrimiento en polvo | Bueno si no tiene chip | Bajo dependiendo de una barrera de polímero | Muy pobre agregando de 50 a 150 micrones de manera desigual | Carcasas exteriores rentables, piezas que no son de precisión |
Específicamente, el cromo duro es legendario por su resistencia al desgaste abrasivo, pero adolece de un terrible poder de lanzamiento. Le cuesta cubrir los huecos profundos. Los fluidos corrosivos pueden filtrarse fácilmente a través de sus fisuras microscópicas. El anodizado convierte la superficie del aluminio en un óxido endurecido, pero esta capa es un aislante eléctrico estricto. Si su componente requiere conexión a tierra eléctrica o protección contra interferencias electromagnéticas, la anodización fallará por completo. El recubrimiento en polvo crea una gruesa barrera de polímero sobre el metal, lo que puede arruinar fácilmente las estrechas tolerancias de ingeniería u obstruir las finas roscas de las máquinas. Por el contrario, el niquelado se une a nivel molecular. Se puede controlar hasta micras de un solo dígito, preservando la precisión exacta de las piezas fundidas mecanizadas por CNC.
Los beneficios teóricos de este proceso de acabado se traducen en ventajas de rendimiento tangibles en algunas de las industrias más exigentes del mundo.
En entornos donde las fallas mecánicas son catastróficas, las piezas fundidas niqueladas son omnipresentes. Los engranajes de transmisión, los cuerpos de los actuadores hidráulicos y las carcasas del sistema de combustible dependen en gran medida de este tratamiento. El espesor uniforme garantiza que las válvulas aeroespaciales de precisión mantengan sus propiedades dinámicas de fluidos exactas. Al mismo tiempo, la superficie endurecida evita el desgaste de las piezas móviles bajo vibraciones de alta frecuencia.
Los sectores de las telecomunicaciones y la electrónica son grandes consumidores de piezas fundidas a presión. Dispositivos como transceptores de fibra óptica, radios militares resistentes y conectores de RF requieren carcasas que ofrezcan rigidez estructural y blindaje electromagnético robusto. El niquelado proporciona una carcasa conductora y resistente a la corrosión. Esto protege los sensibles microprocesadores internos de la humedad ambiental y las interferencias de señal.
Los componentes de fundición utilizados en el manejo de fluidos se enfrentan a una exposición implacable a lodos abrasivos y productos químicos agresivos. Los impulsores de bombas, conectores de tuberías y válvulas industriales se benefician enormemente de un recubrimiento de níquel con alto contenido de fósforo. Proporciona una superficie interna lisa y de baja fricción que realmente mejora la dinámica de fluidos al mismo tiempo que protege el hierro fundido o el latón subyacente de la erosión por cavitación y la corrosión por tensión de cloruro.
Concretar este acabado requiere previsión. Los equipos de diseño deben evaluar varios parámetros críticos durante la fase de creación de prototipos para evitar costosos defectos de fabricación en el futuro.
Es imperativo recordar que el revestimiento añade material físico al exterior del componente. Una capa específica de 20 micrones agregará 20 micrones a cada superficie expuesta. En consecuencia, el diámetro de un orificio interno se reducirá en 40 micras, mientras que un eje externo crecerá en la misma cantidad. Los ingenieros mecánicos deben calcular esta acumulación exacta en sus modelos CAD iniciales para garantizar que las piezas coincidentes con tolerancias estrictas se ensamblen correctamente después del enchapado.
Un tratamiento de superficie nunca puede eclipsar la calidad del sustrato que se encuentra debajo. Si un proceso fundición a presión atrapa gases excesivos, da como resultado porosidad del subsuelo. Cuando una pieza fundida porosa ingresa a los baños químicos calentados de una línea de enchapado, esos gases atrapados se expanden y salen a la fuerza. Este fenómeno hace que la capa de níquel recién depositada se ampolle, se pinche o experimente manchas semanas después de la producción. Lograr un acabado impecable requiere absolutamente una fundición en bruto densa y de alta calidad.
Impulsado por el costo del níquel en bruto, los baños químicos complejos y los tratamientos previos de varios pasos, este proceso conlleva un precio inicial más alto que el cromato transparente básico o el recubrimiento en polvo. Los equipos de adquisiciones deben evaluar el costo total de propiedad. Si un acabado presupuestado permite que un componente crítico falle prematuramente en el campo, los reclamos de garantía resultantes y el tiempo de inactividad por mantenimiento eclipsarán la prima inicial pagada por el revestimiento adecuado. Para las piezas de misión crítica, el retorno de la inversión es innegable.
Garantizar un acabado resistente y visualmente impecable requiere un control de calidad riguroso y una coordinación perfecta entre la fundición y la instalación de enchapado.
La superficie revestida final actúa como una lupa para la condición de fundición en bruto. Las marcas de mecanizado rugosas, los rayones profundos o las líneas de separación prominentes solo se resaltarán con níquel brillante. Una meticulosa preparación mecánica no es negociable. El giro vibratorio, el pulido fino y la limpieza ultrasónica intensa garantizan que el metal esté completamente libre de agentes desmoldantes de fundición, fluidos de corte y óxidos localizados antes de que entre en contacto con un baño de revestimiento.
El punto de falla más frecuente en el acabado industrial ocurre durante el traspaso entre un proveedor de fundición y un proveedor de enchapado externo. Los problemas de comunicación relacionados con la química de las aleaciones o el apilamiento de tolerancias a menudo conducen a acusaciones cuando surgen defectos. Para mitigar este riesgo, los compradores deben asociarse con un fabricante integral que posea una profunda experiencia tanto en fundición metalúrgica como en química de acabado de superficies. Un enfoque unificado y de fuente única garantiza que los parámetros de fundición se optimicen desde el primer día específicamente para recibir una plancha de alta calidad.
En el exigente mundo de la fabricación industrial, el niquelado destaca como un tratamiento superficial excepcionalmente eficaz. Transforma metales en bruto vulnerables en componentes altamente duraderos y resistentes a la corrosión. Al cerrar la brecha entre el rendimiento mecánico y el atractivo estético, resuelve múltiples desafíos de ingeniería simultáneamente.
Para proyectos que utilizan aleaciones de aluminio y zinc, este acabado no sólo es adecuado, sino que es muy recomendable. Cuando su aplicación exige una precisión dimensional sin concesiones, una cobertura de geometría compleja y resiliencia ambiental a largo plazo, la aplicación estratégica del níquel proporciona un valor inigualable.
No deje al azar la vida útil de sus componentes críticos. Evalúe sus requisitos de rendimiento específicos y combínelos con la experiencia de fabricación adecuada. Visite QSY Casting hoy para explorar soluciones premium de fundición de aleaciones de zinc y aluminio, y descubra exactamente cómo los tratamientos superficiales de precisión pueden elevar la confiabilidad de su producto al siguiente nivel.
No, aplicar níquel directamente sobre zinc en bruto es químicamente inviable. La naturaleza ácida de los baños de níquel estándar atacará y disolverá agresivamente el sustrato de zinc, arruinando tanto la pieza como la solución química. Para lograr una unión exitosa, los fabricantes deben primero aplicar un golpe de cobre. Esta capa muy fina y densa de cobre galvanizado actúa como una barrera protectora. Previene reacciones adversas y promueve una adhesión metalúrgica excepcional para la capa final de níquel.
La elección óptima depende completamente de sus requisitos de ingeniería específicos. Si bien el anodizado es un acabado fantástico y duradero para el aluminio, no se puede aplicar a las aleaciones de zinc. El niquelado es compatible con ambos. Además, el níquel ofrece una resistencia superior al desgaste contra la fricción por deslizamiento y sigue siendo altamente conductor de electricidad. Por el contrario, el anodizado convierte la superficie en óxido de aluminio, que actúa como un estricto aislante eléctrico, lo que la hace inadecuada para piezas que requieren conexión a tierra o protección contra interferencias electromagnéticas.
Cuando se aplica correctamente sobre una fundición densa y preparada adecuadamente, un acabado de níquel químico de alta calidad puede durar décadas. Su vida útil final viene dictada por el espesor específico del depósito y el contenido de fósforo de la aleación. El níquel químico con alto contenido de fósforo está diseñado explícitamente para resistir años de exposición continua en entornos extremadamente hostiles y corrosivos, incluidas aplicaciones de procesamiento químico y marino.
Sí, todos los procesos de revestimiento añaden inherentemente una capa física de material al exterior del componente. Sin embargo, el niquelado no electrolítico es muy apreciado porque deposita esta capa con absoluta uniformidad en todas las superficies, incluidos los agujeros ciegos profundos y las roscas intrincadas. Debido a que el espesor es predecible y normalmente se mide en micras exactas, los ingenieros mecánicos pueden incluir fácilmente esta acumulación precisa en sus diseños CAD iniciales. Esto garantiza que las estrictas tolerancias de mecanizado se mantengan sin problemas.
El niquelado electrolítico generalmente conlleva un costo inicial más alto en comparación con los acabados básicos como el recubrimiento en polvo, el cromato transparente o el anodizado estándar. El precio refleja los complejos baños químicos, los tratamientos previos necesarios como zincado o revestimientos de cobre y el coste del níquel en bruto. Sin embargo, al evaluar el costo total de propiedad de piezas de ingeniería de precisión, la vida útil prolongada, la resistencia al desgaste y la eliminación de fallas en el campo relacionadas con la corrosión a menudo la convierten en la inversión a largo plazo más rentable.
Recubrir una pieza altamente porosa es extremadamente difícil y generalmente no es aconsejable. La porosidad del subsuelo atrapa gases de fundición y fluidos de mecanizado. Cuando la pieza ingresa a los baños químicos calentados durante el proceso de enchapado, estas sustancias atrapadas se expanden y se abren camino hacia la superficie. Esto inevitablemente provoca ampollas, picaduras o manchas en la capa de níquel terminada. Para obtener un acabado chapado impecable y duradero, comenzar con una fundición densa y en bruto de alta calidad es un requisito absoluto.


