
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-12 Origen:Sitio


¿Está buscando piezas metálicas más resistentes y livianas que puedan soportar entornos operativos extremos? A medida que industrias como la aeroespacial y la automotriz amplían los límites de la eficiencia energética, la demanda de componentes de alta integridad se ha disparado. Squeeze Casting cumple con esta demanda al producir componentes con porosidad casi nula y densidad excepcional.
Pero, ¿cómo se verifica objetivamente esta integridad estructural? Los ingenieros y gerentes de adquisiciones requieren pruebas empíricas sólidas antes de aprobar la producción en masa para aplicaciones críticas para la seguridad. En esta completa guía profundizamos en las metodologías de evaluación mecánica. Aprenderá exactamente cómo los fabricantes garantizan la máxima calidad de los componentes mediante rigurosos protocolos de validación.
La fundición por compresión demuestra un rendimiento superior debido a la presión extrema aplicada durante la solidificación del metal, lo que tritura eficazmente el gas y contrae la porosidad.
La evaluación integral se basa en una metodología dual. Las pruebas destructivas establecen datos básicos del material, mientras que las pruebas no destructivas garantizan una coherencia continua en la producción.
Las aleaciones tratables térmicamente requieren una evaluación específica para confirmar que el proceso de tratamiento térmico alteró exitosamente la microestructura sin causar ampollas en la superficie.
Las aplicaciones críticas exigen protocolos de prueba especializados para garantizar la resistencia contra cargas dinámicas, ciclos térmicos severos y degradación ambiental durante la vida útil del componente.
Si observamos las tendencias de ingeniería actuales, la transición hacia el aligeramiento de los vehículos y los sistemas de propulsión eléctricos de alto par ha cambiado fundamentalmente los requisitos de materiales. Los fabricantes de equipos originales de la industria automotriz y aeroespacial se están alejando rápidamente de las fabricaciones de acero pesado. Los están reemplazando por estructuras avanzadas de aluminio. Sin embargo, estos nuevos diseños operan bajo una inmensa tensión dinámica.
Los métodos de fundición estándar a menudo dejan huecos internos microscópicos, que son completamente inaceptables para aplicaciones críticas para la seguridad. Este cambio en toda la industria exige procesos que garanticen una porosidad cero. En consecuencia, los protocolos de validación rigurosos han evolucionado desde simples controles de lotes hasta sistemas integrales de garantía de calidad de múltiples niveles. Las pruebas ya no son sólo un paso de inspección final. Es el núcleo absoluto del proceso de validación de fabricación.
Para evaluar con precisión la calidad de los componentes, los ingenieros de diseño deben comprender primero la dinámica de fluidos y la mecánica de solidificación fundamentales que diferencian este proceso de los métodos de fabricación convencionales. La fundición por compresión funciona como una técnica de fabricación híbrida. Cierra eficazmente la brecha entre la fundición líquida tradicional y la forja de estado sólido. Al aplicar una intensa presión hidráulica al metal fundido mientras se enfría dentro de una matriz cerrada, los fabricantes producen componentes que exhiben una integridad estructural excepcional.
El rendimiento superior de estos componentes se origina profundamente en el nivel microestructural. En la fundición tradicional por gravedad o a baja presión, el metal fundido se encoge naturalmente a medida que se enfría. Esta contracción volumétrica, combinada con los gases atmosféricos atrapados y los lubricantes de matrices vaporizados, forma inevitablemente huecos microscópicos. Estas cavidades internas actúan como concentradores de tensión localizados. Debilitan significativamente la pieza final e inician un fallo prematuro por fatiga.
Al mantener una alta presión durante toda la fase de solidificación, el proceso mitiga este defecto inherente. Esta presión continua, similar a la de una forja, fuerza al metal semisólido a entrar en cada grieta microscópica de la cavidad del troquel. Esto no sólo compensa la contracción, sino que también evita que los gases disueltos precipiten fuera de la solución. La rápida transferencia de calor entre el metal altamente presurizado y la matriz de acero refina la estructura del grano. El resultado es una matriz de material densa y de grano fino.
Cuando los ingenieros metalúrgicos evalúan las propiedades mecánicas de la fundición por compresión , se centran en varias mejoras específicas derivadas directamente de esta microestructura densificada. La resistencia máxima a la tracción representa la tensión máxima absoluta que un material puede soportar mientras se estira antes de que se produzca una fractura catastrófica. Estas piezas demuestran consistentemente valores elevados de tracción debido a la eliminación de huecos internos.
El límite elástico marca el punto preciso en el que un material cambia de un comportamiento elástico a una deformación plástica permanente. Una estructura de grano refinada y compacta requiere mucha más fuerza para deformarse. Además, la porosidad casi nula permite que estas piezas alcancen niveles de alargamiento que rivalizan estrechamente con los de los componentes de palanquilla forjada. Finalmente, la falta de concentradores de tensiones internos mejora drásticamente la vida útil de fatiga operativa de los componentes sometidos a vibraciones constantes.
La solidez teórica es lamentablemente insuficiente para las aplicaciones de ingeniería modernas. Las rigurosas pruebas de propiedades mecánicas de la fundición proporcionan los datos empíricos y concretos necesarios para validar que cada lote de producción cumple con las rigurosas especificaciones de la industria y los factores de seguridad.
Debido a que las piezas livianas están sujetas a mayores densidades de torque y cargas dinámicas extremas, la tolerancia a los defectos internos ha desaparecido. Los organismos reguladores ahora exigen una validación empírica exhaustiva para garantizar que estas alternativas livianas no comprometan la seguridad de los pasajeros.
En industrias de alto riesgo, la falla de componentes simplemente no es una opción. Las piezas utilizadas en sistemas de suspensión de automóviles, manguetas de dirección o maquinaria pesada enfrentan factores estresantes ambientales impredecibles y un impacto físico inmenso. Si un componente estructural falla a velocidades de autopista, los resultados son catastróficos.
Las pruebas cierran la brecha crítica entre las simulaciones CAD digitales y las duras aplicaciones del mundo real. Al someter intencionalmente piezas de muestra a fuerzas extremas y destructivas en un entorno de laboratorio controlado, los ingenieros demuestran definitivamente que los componentes poseen los márgenes de seguridad necesarios para proteger a los usuarios finales en el campo.
Una de las ventajas más importantes de eliminar la porosidad interna es que las piezas resultantes se pueden tratar térmicamente de forma segura. Los fundición a presión tradicionales de alta presión contienen aire atrapado. Si se someten a tratamientos térmicos de solución a alta temperatura, estos gases atrapados se expanden rápidamente, provocando que la superficie de la pieza se ampolle y la matriz interna se fracture. Los componentes de fundición exprimida pueden someterse fácilmente a tratamientos térmicos avanzados, como el templado T6.
Desde un punto de vista práctico, las pruebas mecánicas son la única forma definitiva de verificar que este ciclo térmico fue exitoso. Confirma si el horno disolvió correctamente los elementos de aleación en una solución sólida y posteriormente los precipitó para lograr la dureza deseada. Sin este circuito de retroalimentación empírica, los fabricantes no pueden garantizar que la transformación microestructural se haya producido según lo previsto.
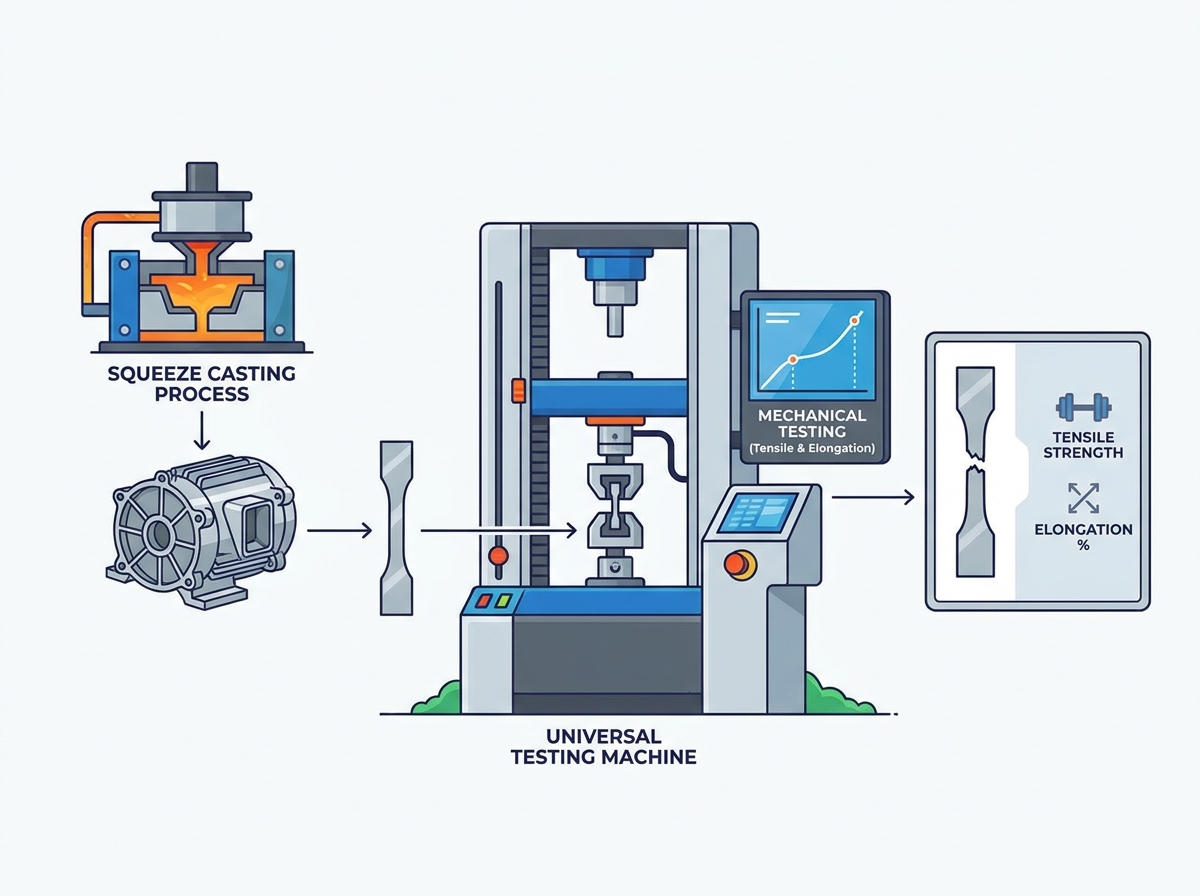
Las pruebas destructivas implican romper, deformar o alterar físicamente piezas de muestra o barras de prueba especialmente fundidas. Si bien arruina la muestra, proporciona los datos cuantitativos fundamentales que se utilizan para establecer especificaciones de materiales y certificar lotes de producción.
Las pruebas de tracción siguen siendo la piedra angular de la evaluación mecánica. Durante este procedimiento, una muestra mecanizada con precisión que se asemeja a la forma de un hueso de perro se sujeta de forma segura en las mordazas hidráulicas de una máquina de prueba universal. La máquina aplica una fuerza de tracción controlada y que aumenta gradualmente a la muestra hasta que se fractura violentamente.
Células de carga y extensómetros de alta sensibilidad registran la fuerza aplicada y la correspondiente extensión física del material. Esto genera una curva tensión-deformación detallada. De estos datos gráficos, los ingenieros extraen tres métricas críticas. Miden el límite elástico donde comienza la deformación permanente. Registran la resistencia máxima a la tracción como carga máxima manejada. Finalmente, calculan el alargamiento en la rotura para determinar el porcentaje de aumento en la longitud antes de romperse.
La prueba de dureza mide la resistencia específica de un material a la deformación plástica localizada. Esto suele ser inducido por un penetrador mecánico. Para metales no ferrosos como el aluminio, las escalas Brinell y Rockwell son los estándares de la industria.
En una prueba Brinell estándar, se presiona una bola de carburo de tungsteno endurecido contra la superficie mecanizada de la pieza fundida bajo una carga pesada y sostenida. Luego se mide el diámetro del cráter microscópico resultante. Una hendidura más pequeña se correlaciona directamente con un material más duro. Debido a que los valores de dureza a menudo aumentan linealmente con la resistencia a la tracción, esta prueba sirve como un método rápido y altamente confiable para verificar la consistencia del lote en la fábrica.
Los componentes destinados a entornos de alta vibración requieren una evaluación dinámica especializada. La prueba de impacto Charpy implica dejar caer un péndulo ponderado desde una altura conocida para golpear una muestra con muescas. Mide la cantidad precisa de energía absorbida durante una fractura rápida y frágil.
En la práctica, las pruebas de fatiga aplican cargas cíclicas a una muestra durante millones de iteraciones. Al alternar entre tensión y compresión, los ingenieros generan una curva de tensión versus número de ciclos. Estos datos son absolutamente vitales para piezas como los soportes del motor o los brazos de control de la suspensión que deben soportar una tensión vibratoria constante durante décadas de uso.
Si bien las pruebas destructivas proporcionan datos de referencia exactos, destruir cada producto es económicamente inviable. Las pruebas no destructivas permiten a los equipos de control de calidad observar el interior de las piezas de producción reales sin causar ningún daño físico. Esto permite una inspección completa a gran escala.
La inspección radiográfica utiliza rayos X penetrantes para capturar una imagen interna detallada de la pieza fundida en un detector digital. Debido a que los defectos físicos como la porosidad del gas, los huecos de contracción o las inclusiones de óxido son significativamente menos densos que el aluminio sólido circundante, absorben menos radiación. Estos defectos ocultos se manifiestan como puntos más oscuros y distintos en la radiografía resultante.
Las fundiciones avanzadas ahora utilizan escaneos por tomografía computarizada industrial. Al girar la pieza y capturar miles de cortes de rayos X, el software compila un modelo tridimensional completo de la estructura interna. Esto permite a los metrólogos medir con precisión el volumen y la ubicación de cualquier anomalía microscópica.
Las pruebas ultrasónicas emplean ondas sonoras de alta frecuencia transmitidas profundamente en la pieza fundida a través de un transductor especializado. A medida que estas ondas sonoras viajan a través del metal denso, se reflejan hacia la superficie cada vez que encuentran un límite físico. Este límite podría ser la pared opuesta de la pieza o un defecto interno como una microfisura.
Al analizar el tiempo exacto que tarda el eco en regresar, los técnicos pueden determinar con precisión la profundidad y el tamaño de las discontinuidades del subsuelo. Este método es excepcionalmente sensible. Resulta particularmente útil para inspeccionar secciones de paredes gruesas donde la penetración de rayos X estándar puede carecer de claridad.
La inspección con tintes penetrantes es un método altamente eficaz de base química que se utiliza para detectar defectos que rompen la superficie. Estos defectos, como las microcortezas frías o la porosidad de la superficie, son totalmente invisibles a simple vista.
El proceso comienza limpiando a fondo la pieza antes de aplicar un líquido penetrante fluorescente. La acción capilar atrae agresivamente este líquido hacia cualquier defecto de la superficie. Después de un tiempo de permanencia designado, se elimina el exceso de penetrante de la superficie y se aplica un revelador calcáreo. El revelador actúa como un papel secante químico. Atrae el penetrante fluorescente atrapado de regreso a la superficie, creando una indicación brillante y altamente visible del defecto bajo luz ultravioleta.
Las propiedades mecánicas finales conseguidas dependen en gran medida de la composición química específica de la aleación seleccionada. Comprender la química de los materiales es un aspecto fundamental del ciclo de vida de pruebas y evaluación. La selección adecuada del material dicta el rendimiento básico incluso antes de aplicar presión.
Si bien se pueden procesar varios metales no ferrosos de esta manera, las aleaciones de aluminio dominan el mercado debido a sus excepcionales relaciones resistencia-peso y conductividad térmica.
A356: La mejor opción para componentes estructurales. Rico en silicio y magnesio, ofrece una excelente moldeabilidad y una respuesta increíblemente alta a los tratamientos térmicos T6.
A380: una aleación de caballo de batalla que ofrece una combinación equilibrada de propiedades mecánicas y conductividad térmica, aunque normalmente muestra una ductilidad menor que la A356.
6061: Tradicionalmente una aleación de extrusión forjada, las fundiciones avanzadas a veces la adaptan para la fundición por compresión para lograr características específicas de alta resistencia, aunque requiere un control meticuloso de los parámetros del proceso.
Las diferentes piezas de fundición de aleación de aluminio responden de forma única tanto a las presiones de fundición como a los tratamientos térmicos posteriores. Para ilustrar esto, considere el A356. Cuando se prueba en su estado fundido, su límite elástico es simplemente moderado. Sin embargo, después de someterse a un ciclo T6 exitoso, las pruebas de tracción revelarán un aumento dramático y exponencial tanto en el rendimiento como en la resistencia a la tracción última, junto con una estabilización controlada del alargamiento. Los ingenieros deben establecer líneas base de pruebas altamente específicas adaptadas al espectro químico exacto del material elegido.
Para comprender plenamente las implicaciones prácticas de una evaluación rigurosa, es muy beneficioso examinar un componente industrial específico de alta demanda. La carcasa del motor de un vehículo eléctrico constituye el caso de estudio perfecto para la necesidad de una validación exhaustiva. Como ingenieros, sabemos que el rendimiento teórico no significa nada si la pieza se agrieta bajo el torque del mundo real.
Una carcasa de motor de aluminio funciona en un entorno dinámico e implacable. En primer lugar, debe soportar ciclos térmicos severos. A medida que el estator interno genera un calor inmenso durante la aceleración máxima, la carcasa absorbe y disipa esta energía. Cuando el vehículo se detiene, se enfría rápidamente. Esta expansión y contracción continuas pueden inducir fatiga térmica si la microestructura contiene una porosidad excesiva.
La carcasa está sometida a una tensión vibratoria constante de alta frecuencia procedente del rotor giratorio. La estabilidad dimensional es primordial. Cualquier deformación bajo carga alterará el entrehierro preciso entre el rotor y el estator. Esto reduce drásticamente la eficiencia electromagnética o provoca interferencias mecánicas catastróficas. Por ejemplo, una carcasa de motor A356-T6 típica producida en nuestras instalaciones alcanza una resistencia máxima a la tracción superior a 290 MPa y un límite elástico superior a 210 MPa. El alargamiento se mantiene constantemente por encima del 8 por ciento. Estos parámetros se verifican diariamente en la fábrica.
Debido a estas demandas operativas multifacéticas, los protocolos de prueba para carcasas de motores combinan metodologías destructivas y no destructivas en una secuencia estricta.
Metrología dimensional: las máquinas de medición por coordenadas utilizan sondas con punta de rubí para mapear la precisión geométrica de los puntos de montaje de la carcasa y los orificios de los rodamientos. Esto garantiza que las tolerancias a nivel micrométrico se cumplan perfectamente.
Prueba de fugas por caída de presión: las complejas camisas de refrigeración internas se sellan y presurizan con aire seco. Los transductores altamente sensibles monitorean la cavidad para detectar cualquier caída de presión microscópica a lo largo del tiempo. Una fuga indica porosidad interconectada, lo que podría permitir que el refrigerante provoque un cortocircuito en los componentes electrónicos de alto voltaje.
Verificación mecánica: Los lotes de muestra se destruyen para verificar el tratamiento térmico T6 mediante pruebas de tracción y dureza. Al mismo tiempo, toda la producción pasa por una inspección digital por rayos X para garantizar la ausencia absoluta de huecos internos en las secciones críticas de paredes delgadas.
Para los gerentes de adquisiciones de ingeniería que deciden entre procesos de fabricación, las comparaciones objetivas basadas en datos brindan la claridad necesaria. Los resultados de las pruebas empíricas demuestran consistentemente la superioridad estructural del método de compresión sobre el método tradicional de alta presión fundición a presión.
Métrica de rendimiento | Alta presión tradicional Fundición a presión | Empalme de fundición |
|---|---|---|
Porosidad interna | 1% a 3% (huecos visibles) | Menos del 0,1% (casi cero) |
Máxima resistencia a la tracción | Moderado, inconsistente | Alto, comparable al tocho forjado |
Alargamiento en rotura | Bajo, muestra un comportamiento frágil. | Excelente, altamente dúctil |
Capacidad de tratamiento térmico | Propenso a ampollas en la superficie | Totalmente compatible con el templado T6 |
Esta diferencia en la densidad microestructural se traduce directamente en el rendimiento mecánico del mundo real. En pruebas de tracción comparativas, un componente moldeado por compresión demostrará consistentemente una resistencia máxima a la tracción significativamente mayor. A menudo duplica o triplica el alargamiento de una pieza tradicional comparable. En las pruebas de fatiga, la pieza tradicional falla exponencialmente más rápido, ya que sus poros internos actúan como sitios de iniciación preparados para la propagación de grietas microscópicas.
Las ventajas teóricas de la fundición densificada sólo pueden lograrse si el fabricante posee la experiencia técnica y la infraestructura analítica para controlar el proceso. Los compradores deben realizar la debida diligencia al seleccionar un socio de fundición.
Un socio de fundición confiable debe mantener un laboratorio metalúrgico interno completo. Depender únicamente de pruebas de terceros introduce retrasos inaceptables en el circuito de retroalimentación necesario para un control estricto del proceso. Los equipos de adquisiciones deben verificar que la instalación esté equipada con espectrómetros de emisión óptica para verificar la química de la aleación antes del vertido. También necesitan máquinas de prueba universales para la validación diaria de la tracción y escáneres de rayos X digitales avanzados para la inspección en tiempo real.
La prueba objetiva de la calidad requiere documentación estricta y estandarizada. Los fabricantes de renombre operan bajo sistemas de gestión de calidad reconocidos internacionalmente, como ISO 9001 o la IATF 16949 específica para automóviles. Proporcionan informes completos de pruebas de materiales para cada lote de producción. Un informe de prueba de material proporciona un registro transparente y rastreable que detalla la composición química exacta, los parámetros del tratamiento térmico y las propiedades mecánicas validadas. Esto garantiza una responsabilidad total en su cadena de suministro.
La fundición por compresión representa el pináculo de la fabricación de metales no ferrosos, creando piezas metálicas increíblemente fuertes, livianas y confiables. Al aplicar una presión intensa durante la solidificación, el proceso prácticamente elimina los defectos internos que afectan a los métodos de fundición tradicionales.
La superioridad teórica no es suficiente. Sigue siendo absolutamente esencial realizar pruebas rigurosas y en varios niveles. Desde evaluaciones destructivas de tracción hasta inspecciones avanzadas de rayos X no destructivas, las pruebas integrales son la única forma de validar las propiedades mecánicas finales. Estos datos empíricos garantizan que cada componente cumpla con estrictos estándares de seguridad y evite fallas costosas y peligrosas en el campo.
Para garantizar el éxito de su próximo proyecto de ingeniería, asóciese siempre con un fabricante certificado equipado con sólidas capacidades de prueba internas. En QSY Casting, manejamos de manera experta requisitos de materiales específicos y entregamos componentes verificados de alto rendimiento en los que puede confiar. Explore nuestras soluciones especializadas para mejorar su próxima aplicación estructural.
Las propiedades más críticas evaluadas durante las pruebas son la resistencia máxima a la tracción, el límite elástico, el alargamiento y la dureza. La fundición por compresión mejora significativamente estas métricas al aplicar una presión inmensa durante la fase de solidificación. Esto elimina la contracción interna y la porosidad del gas, creando una microestructura de grano fino muy densa que resiste violentamente la deformación mecánica.
Sí, y esta es una gran ventaja del proceso. A diferencia del tradicional fundición a presión de alta presión, las piezas fundidas por compresión prácticamente no tienen porosidad de gas atrapado. Esto significa que pueden someterse de forma segura a un procesamiento térmico a alta temperatura, como un tratamiento térmico con solución T6 y envejecimiento artificial, sin riesgo de formación de ampollas en la superficie o distorsión dimensional. Este procesamiento térmico mejora aún más su resistencia mecánica y dureza.
Una carcasa de motor de aluminio se somete a una combinación altamente especializada de pruebas no destructivas y pruebas destructivas en lotes de muestra. Los métodos no destructivos incluyen inspección por rayos X para la integridad interna y pruebas de fugas por caída de presión para verificar el sello. Los métodos destructivos incluyen pruebas de tracción, fatiga y dureza. Además, se utilizan máquinas de medición de coordenadas para verificar tolerancias dimensionales estrictas, lo que garantiza que la carcasa pueda soportar tensiones térmicas y vibratorias al tiempo que protege la electrónica interna.
Las pruebas destructivas proporcionan datos de referencia empíricos exactos sobre los límites físicos de un material al romper intencionalmente una pieza de muestra. Sin embargo, no se puede realizar en piezas destinadas a la venta. Los métodos de prueba no destructivos, como rayos X, inspección ultrasónica o pruebas de tintes penetrantes, son necesarios porque permiten a los fabricantes inspeccionar cada pieza de producción en busca de defectos internos o superficiales sin dañar los componentes. Esto garantiza que solo se envíen al cliente productos impecables.
Las pruebas estandarizadas garantizan coherencia y seguridad globales. La mayoría de las fundiciones profesionales cumplen con la norma ASTM B557 para las pruebas de tensión de productos de aluminio forjado y fundido. Para aplicaciones aeroespaciales o automotrices, los estándares ISO específicos y los protocolos de gestión de calidad IATF 16949 dictan las tasas de muestreo exactas, los requisitos de calibración y los estándares de documentación para los equipos de prueba.
Los huecos internos microscópicos actúan como fuertes concentradores de tensión. Cuando un componente experimenta una carga cíclica, estos pequeños poros se convierten en los sitios exactos de inicio de grietas microscópicas. Con el tiempo, estas grietas se propagan a través de la matriz del material, lo que provoca fallas por fatiga prematuras y, a menudo, catastróficas. La eliminación de estos huecos mediante la solidificación a alta presión extiende exponencialmente la vida útil operativa de la pieza.


