
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-26 Origen:Sitio


Encontrar un defecto de diseño crítico después de comprar un molde de acero es una costosa pesadilla para cualquier equipo de ingeniería. Imagínese firmar un molde de acero para herramientas de 50.000 dólares. Espera ocho semanas para la fabricación. Luego, descubre que la primera pieza fundida no encaja en el conjunto principal debido a un punto de fricción imprevisto.
El software CAD moderno es increíblemente poderoso. Sin embargo, no puede imitar perfectamente el estrés físico real, la fricción de montaje o la ergonomía táctil. Pasar directamente de una pantalla digital a herramientas físicas conlleva un riesgo financiero inmenso. La fabricación de prototipos resuelve este problema antes de que comience el mecanizado. Actúa como un puente esencial entre el diseño digital y la producción en masa.
En esta guía completa, aprenderá exactamente cómo validar diseños de piezas fundidas mediante la creación de prototipos físicos. Este enfoque riguroso garantiza que su transición a la producción en masa siga siendo fluida y rentable.
Mitigación de riesgos: la validación física evita errores costosos durante el herramental final al identificar fallas críticas de diseño en las primeras etapas del ciclo de ingeniería.
Simulación de materiales: los métodos sustractivos avanzados pueden replicar fielmente las propiedades mecánicas, el peso y la resistencia térmica de los metales fundidos finales.
Pruebas integrales: las unidades de prueba tangibles permiten a los equipos de ingeniería validar rigurosamente la precisión dimensional, el ajuste del ensamblaje y el rendimiento funcional en el mundo real.
Investigación de proveedores: elegir el socio adecuado para la creación de prototipos es tan fundamental como el diseño mismo para garantizar una transición fluida a la producción en masa.
Eficiencia de costos: invertir una pequeña fracción del presupuesto en un prototipo de alta calidad ahorra costos exponenciales en futuras modificaciones del molde y retrasos en la producción.
En el sector de fabricación industrial, pasar directamente de un diseño digital a herramientas duras es una estrategia de alto riesgo. Análisis recientes de la industria destacan un cambio creciente hacia el desarrollo ágil de hardware. Las presiones sobre la cadena de suministro global están aumentando. En consecuencia, los fabricantes están integrando cada vez más ciclos rápidos de creación de prototipos para reducir el tiempo de comercialización. La validación de diseños mediante iteraciones físicas ha pasado de ser un lujo opcional a una estrategia obligatoria de gestión de riesgos.
Los moldes Fundición a presión normalmente se mecanizan a partir de acero para herramientas endurecido. Estas herramientas están diseñadas específicamente para resistir fatiga térmica y mecánica extrema. Si una pieza fundida falla después de crear el molde, modificar esa herramienta es excepcionalmente difícil. El personal técnico debe confiar en el mecanizado por descarga eléctrica, la soldadura o la remanufactura completa de herramientas. Este proceso no sólo cuesta decenas de miles de dólares sino que también puede retrasar varios meses el lanzamiento de productos. La creación de una parte de prueba física actúa como una póliza de seguro. Verifica la geometría antes de cortar cualquier acero para el molde final.
La creación rápida de prototipos lleva un diseño desde un modelo 3D teórico a un objeto tangible. Los ingenieros pueden manejar, probar y estresar esta unidad física. Traduce supuestos digitales en realidades físicas. Poner una pieza real en manos de un ingeniero mecánico expone desafíos de fabricación que los algoritmos de software podrían pasar por alto fácilmente.
El software CAD moderno y el análisis de elementos finitos son herramientas indispensables. Sin embargo, tienen claras limitaciones. Las simulaciones digitales a menudo suponen una isotropía perfecta del material y una dinámica térmica uniforme. En realidad, las piezas físicas experimentan una fricción impredecible durante el montaje. Sufren deformaciones térmicas inesperadas y dinámicas de fluidos complejas que el software no puede replicar perfectamente. Un modelo físico revela estas variables ocultas de inmediato.
Más allá de la validación de ingeniería, los prototipos físicos cumplen una función empresarial crítica. Tener un modelo tangible y validado acelera la aprobación final de las partes interesadas. Proporciona a ejecutivos e inversores una prueba física del concepto. Esta evidencia tangible asegura la financiación y la confianza necesarias para autorizar costosas herramientas de producción en masa.
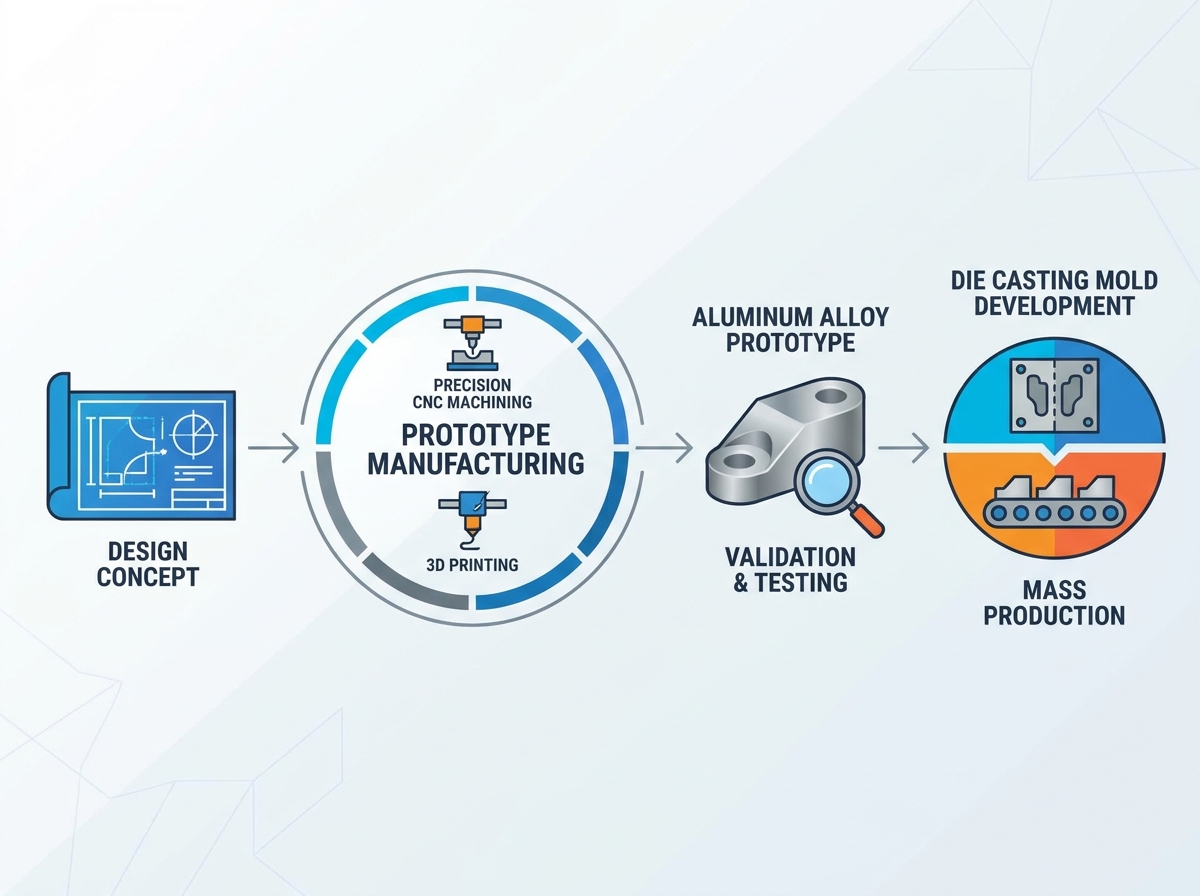
La selección de la tecnología de creación de prototipos correcta depende completamente de los requisitos de validación específicos de su proyecto. Los equipos de diseño deben evaluar si necesitan una confirmación visual rápida, pruebas mecánicas rigurosas o pruebas de campo funcionales de bajo volumen.
La impresión 3D se utiliza con frecuencia para una validación visual rápida y en las primeras etapas. La estereolitografía proporciona excelentes acabados superficiales para revisiones estéticas. La sinterización selectiva por láser ofrece componentes plásticos duraderos. La sinterización directa por láser de metales puede imprimir estructuras metálicas. Sin embargo, el grano metalúrgico del metal impreso en 3D difiere significativamente del metal fundido. Esta diferencia estructural limita un poco su utilidad para pruebas mecánicas muy rigurosas.
Para validar componentes de fundición de metal, el mecanizado CNC personalizado sigue siendo el estándar de oro de la industria. Al fresar un prototipo directamente a partir de una pieza sólida de metal, los ingenieros obtienen una réplica casi exacta de la pieza fundida final. El peso, la resistencia y la integridad estructural coinciden estrechamente. Además, este método sustractivo permite realizar pruebas funcionales intensas en condiciones de carga del mundo real. Garantiza que el diseño funcionará exactamente como se esperaba una vez producido en masa.
Cuando el proceso de validación requiere probar un lote de cincuenta a cien piezas, el uso de herramientas rápidas es muy eficaz. Se trata de crear moldes blandos a partir de silicona utilizada para la fundición de uretano o metales más blandos como el acero P20 y el aluminio. Estos moldes blandos se degradan rápidamente y no pueden soportar una producción de gran volumen. Aún así, proporcionan suficientes unidades prototipo para realizar extensas pruebas de campo y pruebas en línea de ensamblaje.
Para predecir con precisión cómo se comportará una pieza metálica fundida en el campo, la unidad de prueba debe poseer una fidelidad mecánica equivalente. La fabricación sustractiva proporciona el camino más confiable para lograr esta paridad. Cuanto más se acerque el prototipo al material de producción final, más fiables serán los datos de las pruebas.
La forma más eficaz de probar una pieza de fundición de metal es utilizando metal sólido. El mecanizado permite a los equipos de ingeniería utilizar la aleación exacta que se verterá durante la producción final. Alternativamente, pueden utilizar un equivalente altamente comparable. En consecuencia, las métricas de límite elástico, resistencia a la tracción y conductividad térmica siguen siendo muy consistentes entre el prototipo y el producto final.
Las piezas fundidas experimentan inherentemente contracción y distorsión por enfriamiento. Esta realidad física hace que sea difícil mantener tolerancias extremadamente estrictas sin operaciones secundarias. La utilización de piezas mecanizadas CNC de precisión permite a los ingenieros probar las tolerancias más estrictas de su diseño. Al evaluar el modelo mecanizado, los equipos determinan si estas estrictas tolerancias son funcionalmente necesarias. Si no es así, las tolerancias se pueden relajar para el proceso de fundición. Relajar las tolerancias no críticas reduce significativamente los costos de producción en masa y minimiza las tasas de defectos.
La selección de materiales dicta el rendimiento a largo plazo. Por ejemplo, la creación de piezas mecanizadas por CNC de aleación de aluminio utilizando grados específicos como 5019-H112 permite a los ingenieros simular la tensión física exacta. Un soporte de abrazadera de tubo irregular de alta precisión mecanizado a partir de esta aleación revelará exactamente cómo la pieza maneja la vibración y el torque. Específicamente, probar estos materiales confirma que la aleación elegida posee la resistencia a la corrosión, la relación peso-resistencia y las propiedades de disipación térmica adecuadas requeridas para la aplicación final.
Una vez fabricado el modelo físico se debe iniciar un proceso estructurado de validación. Los ingenieros realizan una serie de pruebas clasificadas en forma, ajuste y función. Este enfoque riguroso garantiza una verificación integral del diseño antes de pasar a la etapa de herramientas.
La validación del formulario se centra en la apariencia física y la viabilidad de fabricación de la pieza. Los ingenieros evalúan si la estética se alinea con la visión general del producto. Más importante aún para la fundición, analizan la geometría para el diseño para la fabricabilidad. Deben verificar que los espesores de las paredes sean uniformes para evitar la porosidad de enfriamiento. También garantizan que se integren los ángulos de inclinación adecuados, incluso si el prototipo se mecanizó a partir de una palanquilla.
Los componentes mecánicos rara vez funcionan de forma aislada. La validación de ajuste garantiza que el prototipo coincida perfectamente con todos los componentes adyacentes en el conjunto. Imagínese a un ingeniero senior probando meticulosamente roscas, ajustes a presión, pasadores de alineación y ubicaciones de pernos en el taller. Esta fase identifica problemas de acumulación de tolerancias. Garantiza cero interferencias físicas cuando se ensambla el producto completo.
La validación de funciones es la fase más rigurosa. Somete el prototipo a las duras condiciones reales que enfrentará en el campo. Esto incluye pruebas de caída para resistencia al impacto. Los ingenieros ejecutan ciclos térmicos en cámaras ambientales para verificar si hay deformaciones por expansión. Realizan pruebas de presión de fluidos para carcasas de bombas selladas y pruebas de carga sostenida para identificar puntos débiles estructurales.
Fase de Validación | Métricas clave evaluadas | Métodos de prueba comunes | Criterios de aceptación |
|---|---|---|---|
Forma | Estética, Ángulos de salida, Espesor de pared | Inspección visual, medición de calibre | Coincide con las especificaciones CAD; visualmente libre de defectos; paredes uniformes. |
Adaptar | Acoplamiento, acumulación de tolerancia, fijación | Montaje Físico, Medición de Roscas | Se ensambla suavemente sin fricción forzada; cero interferencias de componentes. |
Función | Resistencia a la tracción, resistencia térmica, sellado | Pruebas de Carga, Cámaras Térmicas, Pruebas de Presión | Sobrevive al estrés operativo máximo sin deformaciones, grietas ni fugas. |
Pasar de una idea aproximada a un prototipo totalmente validado requiere un enfoque disciplinado y gradual. Cumplir con un ciclo de vida estructurado en el piso de ingeniería garantiza que no se omita ningún paso de validación crítico.
El proceso comienza con la definición del propósito operativo de la pieza y la elaboración del modelo 3D inicial. Los equipos de diseño establecen la geometría de referencia. Describen las propiedades del material requeridas y estiman el volumen de fabricación previsto.
Antes de crear cualquier prototipo, el archivo CAD se somete a un riguroso análisis de capacidad de fabricación diseñado específicamente para fundición. Los ingenieros verifican los ángulos de inclinación necesarios, generalmente de uno a dos grados. Eliminan las esquinas internas afiladas para reducir las concentraciones de tensión. También garantizan un espesor de pared uniforme para evitar marcas de hundimiento y huecos de enfriamiento.
Según la lista de verificación de validación, el equipo selecciona el método de fabricación adecuado. Si el objetivo es puramente estético, la impresión 3D puede ser suficiente. Por el contrario, si se requieren pruebas funcionales rigurosas para el impulsor de una bomba o un soporte de alta resistencia, se selecciona el mecanizado sustractivo para proporcionar la integridad mecánica necesaria.
Los datos CAD se envían a la planta de fabricación. El software de fabricación asistida por computadora genera trayectorias de herramientas precisas y el prototipo se produce físicamente. Durante esta fase se mantiene un estricto control de calidad para garantizar que la unidad física coincida con el modelo digital hasta el micrón.
El prototipo completo está sujeto a la lista de verificación de Forma, Ajuste y Función. Los ingenieros documentan cada éxito y fracaso. Recopilan datos empíricos sobre cómo se comporta la pieza bajo tensiones operativas y de ensamblaje en el mundo real.
Los datos recopilados durante las pruebas físicas se utilizan para perfeccionar el diseño original. Si una pared se fractura bajo una carga pesada, se engrosa en el modelo CAD. Si un componente acoplado estaba demasiado apretado, se ajustan las tolerancias. Este ciclo iterativo continúa hasta que el prototipo funciona perfectamente.
Una vez que el diseño refinado pasa todos los parámetros de prueba física, las partes interesadas brindan la aprobación final. El modelo CAD validado está bloqueado. El proyecto tiene autorización oficial para proceder a la producción en masa de herramientas.
Elegir el socio adecuado para la creación rápida de prototipos es una decisión crítica de gestión de riesgos. Compartir diseños propietarios requiere confianza absoluta. La ejecución correcta del prototipo requiere conocimientos de ingeniería altamente especializados.
La protección de la propiedad intelectual debe establecerse de inmediato. Antes de transmitir cualquier archivo CAD, se debe firmar un acuerdo de confidencialidad completo. Verifique que el fabricante tenga protocolos de datos seguros y acceso restringido a las instalaciones para evitar fugas de diseño devastadoras.
Un fabricante es tan bueno como su equipo en el taller. Los ingenieros deben verificar si la instalación opera máquinas CNC avanzadas de cinco ejes. Son necesarios para fresar geometrías complejas sin múltiples configuraciones. Además, la presencia de Máquinas de Medición por Coordenadas no es negociable. Este equipo garantiza que el prototipo se inspeccione con tolerancias micrométricas exactas.
Es crucial seleccionar un socio que comprenda profundamente tanto la creación de prototipos como los procesos de fundición final. Un fabricante experto únicamente en mecanizado podría producir un prototipo perfecto que sea fundamentalmente imposible de fundir. Un socio experto le proporcionará comentarios proactivos. Asesorarán a los ingenieros si una característica mecanizada específica causará socavaduras o problemas de flujo en un molde de fundición a presión.
La fase de validación física es altamente iterativa y urgente. Evaluar la transparencia comunicacional del fabricante. Los socios confiables brindan plazos de entrega claros, comentarios rápidos y actualizaciones periódicas de producción. Los retrasos en la entrega de prototipos se traducen directamente en retrasos en el lanzamiento de productos. La confiabilidad del cronograma es una prioridad absoluta.
El viaje desde un concepto digital a una pieza de prueba física validada es un proceso riguroso. Sin embargo, es sólo el comienzo del ciclo de vida de fabricación. Una vez que el equipo de ingeniería ha probado rigurosamente el modelo físico y ha confirmado que cumple con todos los requisitos, el proyecto llega a su punto más crítico. Esta fase cambia el enfoque de la creación de una sola unidad a la escalabilidad de gran volumen.
Antes de cortar cualquier acero para el molde de producción, se debe finalizar un paquete completo de datos de ingeniería. Este paquete sirve como única fuente de información para el socio fabricante. Por lo general, incluye los modelos CAD 3D finalizados y dibujos 2D detallados que indican dimensiones críticas para la función. También describe requisitos específicos de tolerancia y dimensionamiento geométrico.
Además, el traspaso deberá incluir un informe detallado de la fase de fabricación del prototipo. Si ciertas tolerancias se relajaron durante las pruebas físicas, esos cambios deben documentarse explícitamente. Si se modificaron espesores de pared específicos para mejorar la integridad estructural, los ingenieros deben tenerlo en cuenta. Una documentación clara evita que los ingenieros de herramientas vuelvan a versiones no optimizadas del diseño.
Una vez asegurado el paquete de datos de ingeniería, el proyecto pasa a la fase que requiere más capital: fundición a presión desarrollo del molde . Aquí es donde la inversión inicial en la fabricación de prototipos produce sus mayores dividendos. Como la geometría de la pieza ya ha sido validada físicamente, los expertos en herramientas pueden centrarse por completo en optimizar el molde para el proceso de fundición. No tienen que preocuparse por defectos fundamentales de diseño.
El desarrollo de moldes es una disciplina de ingeniería muy compleja. Los expertos utilizan un software de simulación especializado para analizar cómo entrará el metal fundido en la cavidad. Deben diseñar complejos sistemas de compuertas para controlar la velocidad del flujo. Diseñan sistemas de ventilación para permitir que escape el aire atrapado. También crean canales de enfriamiento complejos para garantizar que el metal fundido se solidifique de manera uniforme. El enfriamiento desigual puede provocar porosidad interna o deformación. Debido a que este proceso es tan complejo y costoso, es absolutamente obligatorio tener un diseño validado impecablemente.
Incluso con simulaciones de flujo avanzadas y un prototipo perfectamente validado, las primeras piezas que salen de un molde recién fabricado rara vez están listas para la producción en masa inmediata. Esto nos lleva a la etapa de muestra de la Herramienta 1. Las muestras de la Herramienta 1 son las primeras piezas físicas producidas utilizando las herramientas finales de producción en masa.
El objetivo principal de esta muestra es verificar la precisión y el rendimiento del propio molde. Al recibir las muestras, el equipo de control de calidad realiza una rigurosa inspección del primer artículo. Esto implica el uso de máquinas de medición de coordenadas para verificar las dimensiones. También utilizan pruebas no destructivas, como la inspección por rayos X, para comprobar si hay huecos internos. Si se encuentran defectos, los ingenieros de herramientas ajustarán iterativamente el molde hasta que produzca piezas que coincidan perfectamente con los estándares del prototipo validado.
Si bien la validación física reduce significativamente el riesgo, la transición a la producción en masa aún puede encontrar obstáculos. Uno de los errores más comunes es la tolerancia excesiva. Durante el mecanizado de un prototipo, es relativamente fácil conseguir tolerancias extremadamente ajustadas. Sin embargo, mantener esas mismas tolerancias en un proceso de fundición de gran volumen es exponencialmente más difícil y costoso. Los ingenieros deben revisar los datos de prueba del prototipo para determinar qué tolerancias son realmente críticas.
Otro problema frecuente es la falta de incorporación de ángulos de desmoldeo durante la fase de diseño del prototipo. El mecanizado sustractivo no requiere ángulos de salida para retirar una pieza de una herramienta. En consecuencia, los diseñadores a veces se olvidan de añadirlos. Si se valida un prototipo sin ángulos de salida, el modelo CAD deberá modificarse antes del desarrollo del molde. Esta alteración tardía invalida las pruebas físicas previas.
Saltarse la fabricación de prototipos es un riesgo financiero importante que los desarrolladores de hardware modernos simplemente no pueden afrontar. La validación de diseños a través de modelos físicos garantiza una alta calidad del producto y acelera la aprobación de las partes interesadas. En última instancia, protege su presupuesto general de fabricación contra retrabajos catastróficos de herramientas.
Asóciese hoy con un experto en fabricación de confianza. Al colaborar con profesionales que manejan todo sin problemas, desde el mecanizado de precisión inicial hasta el desarrollo final del molde, garantiza una transición impecable. Lleve su proyecto desde un concepto digital a una realidad tangible y producida en masa. Explore las soluciones integrales de fabricación de QSY Casting para encontrar el soporte de ingeniería exacto que requiere su producto.
La disparidad financiera entre la creación de un único prototipo y el desarrollo de un molde de producción en masa es sustancial. La fabricación de prototipos suele oscilar entre unos pocos cientos y unos pocos miles de dólares. Esto depende en gran medida de la complejidad geométrica de la pieza y del material elegido. En marcado contraste, producir un molde de acero endurecido fundición a presión requiere una inversión de decenas de miles a cientos de miles de dólares. Invertir una pequeña cantidad de capital en una pieza de prueba física sirve como una póliza de seguro muy eficaz. Previene pérdidas financieras catastróficas asociadas con el retrabajo del molde.
Si bien los dos procesos de fabricación son fundamentalmente diferentes, un prototipo mecanizado con precisión proporciona una representación excepcionalmente cercana del componente fundido final. El mecanizado implica sustraer material de una palanquilla sólida, mientras que la fundición fuerza al metal fundido a entrar en una cavidad. Debido a esto, la estructura del grano variará ligeramente. Sin embargo, si los equipos de diseño utilizan una aleación de aluminio similar para el prototipo mecanizado, ofrecerán una representación muy precisa de la resistencia mecánica, el peso total y el ajuste del ensamblaje de la pieza final.
El cronograma para la producción de prototipos es muy acelerado en comparación con el de herramientas de producción en masa. Dependiendo de la complejidad de la geometría, normalmente se puede entregar un prototipo funcional en tan solo tres a diez días hábiles. Los centros de mecanizado multieje avanzados permiten a los fabricantes convertir rápidamente archivos CAD digitales en piezas metálicas tangibles. Este rápido tiempo de respuesta permite a los equipos de ingeniería probar diseños rápidamente, implementar revisiones digitales y solicitar iteraciones posteriores sin retrasar el cronograma de lanzamiento del producto.
Los ángulos de salida son ligeras puntas que se agregan a las paredes verticales de una pieza. Permiten expulsar limpiamente la pieza de un molde de acero. Si su prototipo se fabrica mediante un proceso sustractivo como el mecanizado, los ángulos de desmoldeo no son mecánicamente necesarios para esa unidad de prueba específica. Sin embargo, debes diseñar tu modelo CAD prototipo teniendo en cuenta el proceso de fundición final. Si validas un prototipo que carece de ángulos de desmoldeo, estás validando una geometría que en realidad no se puede producir en masa. La incorporación temprana de ángulos de desmoldeo garantiza una coherencia absoluta entre el prototipo y el producto final.
Es completamente posible que una muestra de herramientas presente fallas incluso si el prototipo inicial funcionó sin problemas. Esto ocurre porque el prototipo valida el diseño del producto, mientras que la muestra de herramientas valida el diseño del molde y el proceso de fundición. Las fallas comunes incluyen porosidad interna, marcas de flujo en la superficie o deformaciones debido a un enfriamiento térmico desigual. Si una muestra no pasa la inspección, los ingenieros de herramientas realizarán ajustes específicos en el molde de acero. Podrían ampliar el sistema de compuerta o modificar los canales de enfriamiento internos hasta que las piezas fundidas cumplan consistentemente con los estándares de calidad.
Al seleccionar un material para un prototipo mecanizado, el objetivo es igualar lo más posible las propiedades mecánicas de la aleación de fundición final. Para el aluminio fundición a presión, los ingenieros utilizan con frecuencia palanquillas de aluminio de alta calidad. Si bien estas aleaciones forjadas tienen estructuras de grano ligeramente diferentes a las de las aleaciones fundidas, su resistencia a la tracción, conductividad térmica y peso total son notablemente similares. Esta paridad de materiales permite realizar pruebas térmicas y estructurales de alta precisión antes de que comience la producción en masa.
El acabado superficial de un prototipo mecanizado es generalmente más suave y uniforme que el de una pieza fundida a presión en bruto. El mecanizado deja leves marcas de herramienta, mientras que la fundición deja una superficie ligeramente texturizada dictada por la cavidad del molde de acero y el flujo de metal fundido. Los ingenieros deben tener en cuenta esta diferencia durante la validación estética. Si se requiere una textura específica para el producto final, se pueden aplicar al prototipo tratamientos superficiales secundarios como el granallado para simular fielmente la apariencia final del molde.
Los prototipos mecanizados no pueden simular directamente la porosidad de la fundición porque están cortados a partir de palanquillas sólidas y sin defectos. Sin embargo, la creación de prototipos ayuda a identificar características geométricas que son propensas a causar porosidad. Al probar físicamente el prototipo, los ingenieros pueden localizar secciones transversales inusualmente gruesas o masas pesadas aisladas. Estas áreas específicas son conocidas por el enfriamiento desigual y los huecos de contracción durante el proceso de fundición real. La identificación de estas áreas gruesas en el modelo físico permite a los ingenieros extraerles el núcleo o ajustar el espesor de las paredes antes de diseñar el molde final.


